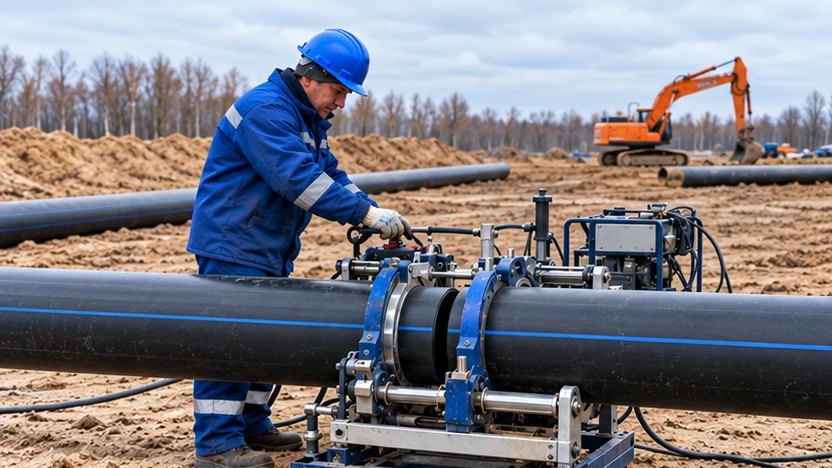
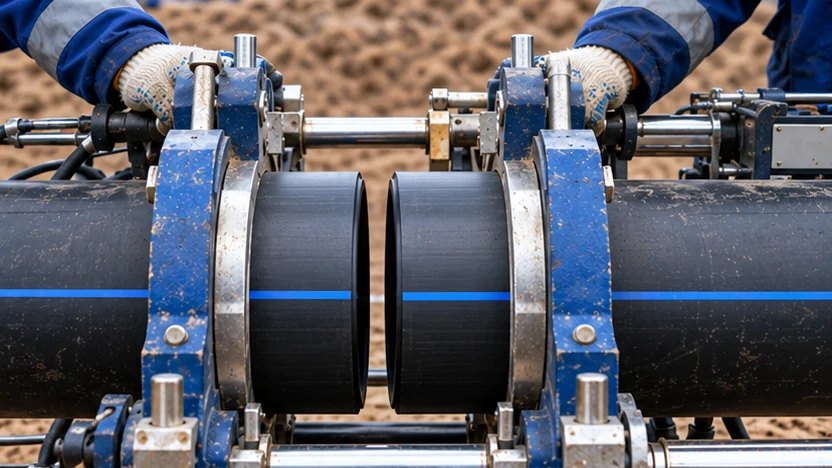
На площадке две бухты или отрезка трубы превращаются в одну линию, которая должна пройти от точки подключения до участка сети. Между ними остаётся стык. При стыковой сварке ПНД-труб концы нагревают на инструменте, затем сближают и выдерживают под предусмотренным давлением. Электромуфтовый способ использует соединительную деталь со встроенным нагревателем; его подготовка отличается.
Для электромуфтового соединения ГОСТ Р 71408-2024 описывает подготовку трубы. Очищаемую длину рекомендуют принимать не менее 1,5 длины раструба, зачистку вести с запасом от 20 мм за глубиной посадки, фаску выполнять под углом не менее 15°. Эти операции выполняет подготовленный сварщик с подходящим инструментом. Время нагрева и охлаждения он берёт из маркировки соединительной детали.
Торцы сначала приводят к общей оси
Перед соединением концы трубы очищают и закрепляют в сварочном аппарате. Если они стоят под углом или смещены, поверхности не встретятся равномерно. Поэтому специалист выравнивает детали и подготавливает торцы способом, предусмотренным для конкретной трубы и оборудования. Загрязнение в зоне контакта тоже важно убрать: после сварки добраться до внутренней стороны стыка уже нельзя.
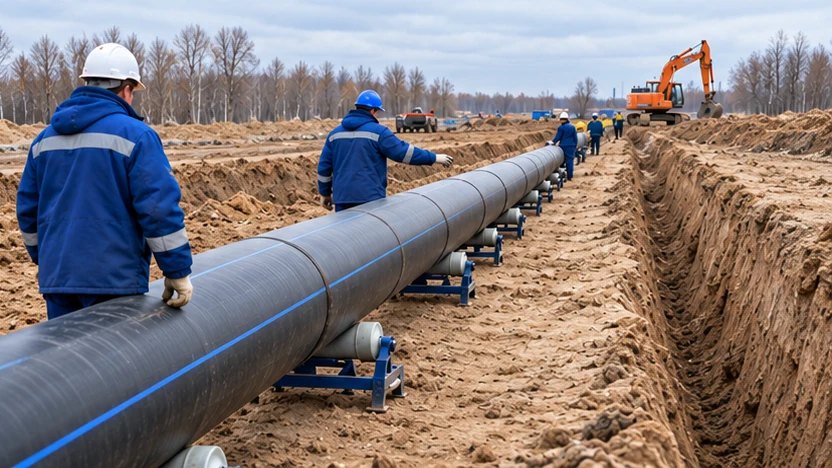
На длинной наружной трассе подготовка повторяется много раз. Это не отдельная операция в стороне от строительства: место сварки и расположение готовой плети должны соответствовать дальнейшему способу прокладки. Трубу укладывают так, чтобы её не пришлось резко перегибать или волочить по острым кромкам.
Нагрев и соединение проходят по выбранной процедуре
При стыковой сварке аппарат удерживает детали, а нагретый инструмент размягчает их торцы. Затем инструмент убирают и соединяют поверхности с заданными для применяемой системы усилиями и режимом. Время, давление и порядок операций не выбирают на глаз: процедура зависит от материала, трубы, фитинга и характеристик аппарата.
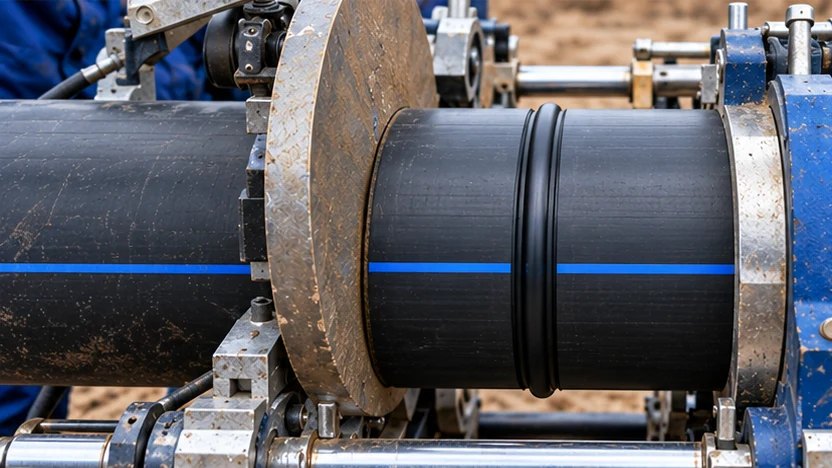
После стыковки соединение остаётся зафиксированным до завершения предусмотренного охлаждения. Если сдвинуть детали раньше, механическое воздействие может повлиять на шов. В действующем ГОСТ Р 55276-2024 рассматриваются процедуры стыковой сварки ПЭ-труб и подходы к оценке качества соединений; документ также подчёркивает роль материалов и оборудования.
При строительстве наружной сети монтажники «АкваОмска» соединяют участки ПНД-трубы по рабочей схеме. Покажите маршрут будущего водопровода и спецификацию изделий: они помогут обсудить способ прокладки и подготовку соединений.
Видимый валик — лишь часть проверки
На протяжённой наружной линии бригада выполняет несколько соединений в разных условиях доступа. Перед каждой операцией сварщик сверяет изделие и параметры оборудования. Прораб организует место, где можно выдержать выбранную процедуру и сохранить соединение до завершения охлаждения. Данные по выполненным стыкам входят в документы на построенный участок.
После охлаждения на стыке остаётся наружный валик расплавленного материала. Сварщик осматривает его форму, сверяет параметры выполненной операции и проводит предусмотренный контроль соединения. Результаты он соотносит с требованиями к трубопроводу и принятой технологией.
Для конкретного трубопровода монтажники подбирают совместимые трубы и фитинги. Сварщик проверяет размеры изделий, толщину стенки и возможности оборудования, затем устанавливает параметры по технологической документации. Перед следующим стыком он сверяет исходные характеристики соединяемых деталей.
Готовый стык продолжает линию, а не заканчивает работу
Для трубы наружным диаметром 32 мм монтажник подбирает соответствующую деталь. Этот размер входит в ряд ГОСТ Р 70628.2-2023. Перед сборкой он сверяет толщину стенки и исполнение трубы с условиями применения соединения.
Когда соединение принято, плеть перемещают к месту укладки. При траншейном строительстве её опускают в подготовленную выемку; при ГНБ присоединяют к тяговой оснастке после подготовки перехода. Во втором случае важно соотнести сварку с предстоящей протяжкой, но нагрузка на трубу — отдельная тема, раскрытая в материале о трубе при ГНБ.
На объекте стыки становятся частью единой наружной сети и после засыпки оказываются скрыты. Поэтому место каждого соединения, условия сварки и последующий способ укладки рассматривают в рамках одного строительного замысла.
Схему будущей линии и сведения о трубе можно отправить «АкваОмску», чтобы согласовать сварочные работы с прокладкой наружного водопровода: прокладкой наружного водопровода, телефон +7 912 097-26-01.