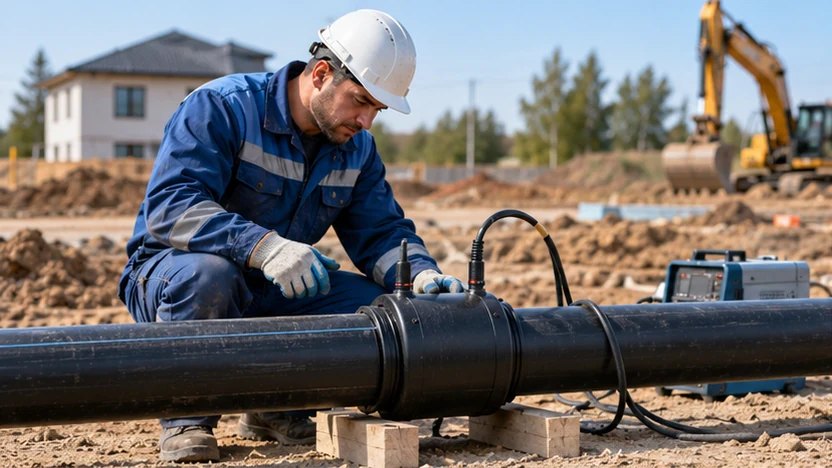
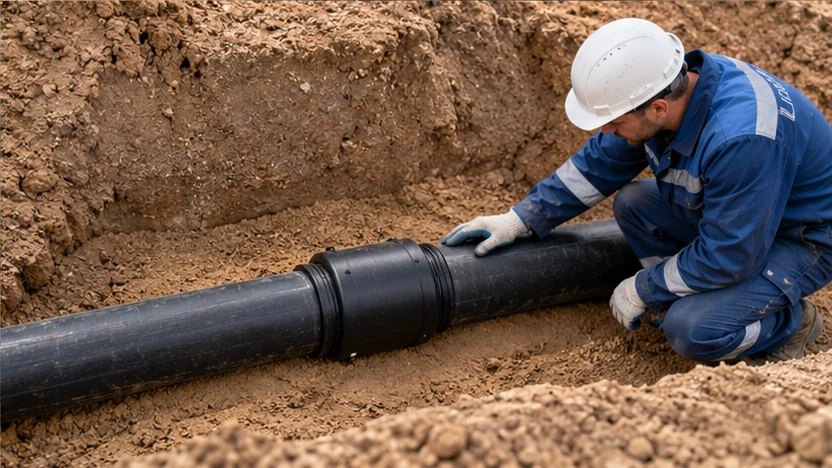
Две чёрные трубы уже лежат на подкладках, а между ними остаётся короткий разрыв. На этом месте появится электросварная муфта: снаружи она выглядит как утолщение трубопровода, внутри содержит закладной нагреватель. После соединения участок уйдёт под землю. Поэтому большая часть работы со стыком происходит до включения сварочного аппарата, когда поверхность ещё открыта для осмотра.
Соединение начинается с поверхности трубы
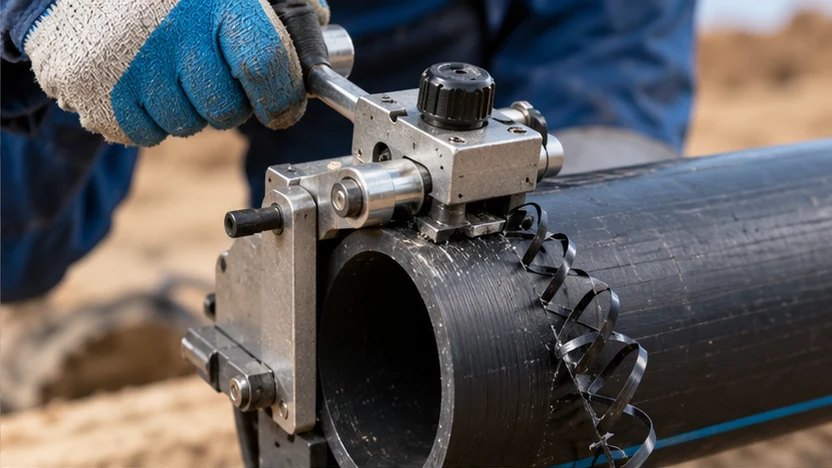
У полиэтиленовой плети, которая побывала на складе и строительной площадке, наружная поверхность отличается от свежего среза. На ней остаются загрязнения, следы перемещения и изменённый поверхностный слой. Муфта охватывает трубу по окружности, и подготовленная зона должна соответствовать будущей посадке. Механическая зачистка снимает этот слой; протирание ветошью решает другую задачу — удаляет загрязнения.
В пункте 5.2.4 ГОСТ Р 71408 рекомендована очистка поверхности на длине не менее 1,5 длины раструбной части детали. Следующий пункт задаёт запас механической зачистки: она выходит за глубину посадки минимум на 20 мм. Для условной детали с длиной раструбной части 80 мм и такой же глубиной посадки расчёт даёт 120 мм очищаемой поверхности: 1,5 × 80. Механическая зачистка при посадке 80 мм выходит на 100 мм: 80 + 20. Длину раструба и глубину посадки берут из документации муфты и подставляют в расчёт. Режим нагрева берут из маркировки выбранной муфты.
Труба входит в муфту без монтажного натяжения
На очищенном конце отмечают положение детали. Метка помогает увидеть, сохранилась ли глубина посадки после сборки. Затем трубу и муфту размещают соосно, устраняя перекос. Когда длинная плеть стремится развернуться под собственным весом, её положение удерживают опорами и позиционером. Сварной участок получает устойчивую геометрию на всё время соединения и последующего охлаждения.
В том же стандарте для облегчения посадки рекомендуется фаска внешнего края торца под углом не менее 15°. Её выполняют режущим инструментом, сохраняя подготовленную поверхность чистой. Острый край трубы может задеть нагреватель внутри детали; аккуратная посадка помогает сохранить его положение. Зазор между трубой и раструбом сопоставляют с требованиями изготовителя конкретной соединительной детали.
Когда в существующий ввод добавляют новый участок, узел соединения удобно обсуждать вместе со всей трассой. Специалистам «АкваОмска» можно передать фотографии открытой трубы, её маркировку и схему будущего участка через страницу прокладки водопровода. Эти сведения помогают связать материал, размеры и доступное место для сборки.
После включения аппарата стык остаётся неподвижным
Электрический ток нагревает закладную спираль. В зоне контакта разогреваются поверхности трубы и детали, формируя соединение. Монтажник наблюдает за ходом цикла по сварочному аппарату и сохраняет данные выполненной операции. Неподвижность узла важна и после завершения нагрева: размягчённый материал продолжает остывать, а плеть всё ещё может передавать усилие от соседних участков.
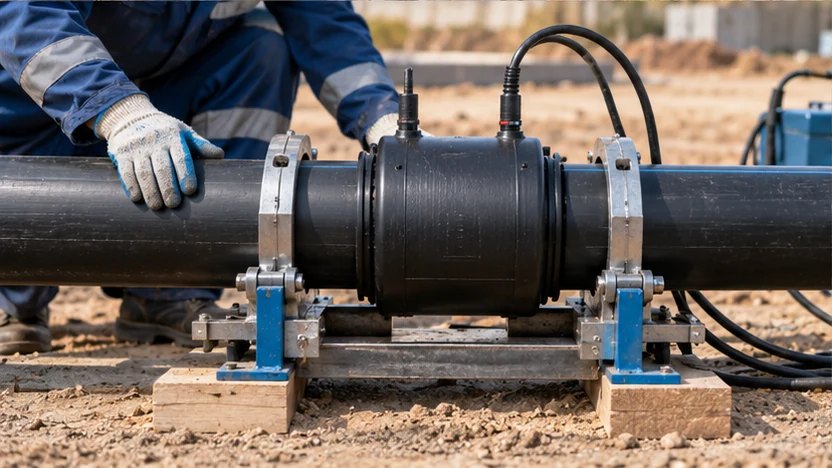
Пауза охлаждения становится частью строительного процесса. В это время рядом могут готовить следующую деталь или осматривать соседнюю часть трассы, сохраняя собранный узел в предусмотренном положении. Вынужденное перемещение плети меняет состояние ещё тёплого соединения. Поэтому место сварки заранее располагают так, чтобы движущаяся техника, инструмент и подаваемые трубы оставались за пределами рабочей зоны стыка.
Перед засыпкой соединение ещё можно увидеть
У готового узла проверяют посадочные метки, внешний вид детали и записи сварочного цикла. Маркировка муфты связывает её с поставленной партией, а запись аппарата — с выполненной операцией. Вместе эти сведения позволяют вернуться к истории конкретного стыка. Затем наружную линию проверяют в составе собранного участка, учитывая материал труб и принятый порядок испытаний.
Муфта особенно заметна на короткой вставке, где рядом находятся старый водопровод, новая плеть и стенка инженерного колодца. Здесь соединение приходится рассматривать сразу в нескольких положениях: во время подготовки, при фиксации и после монтажа соседней арматуры. Свободное пространство вокруг детали оставляют для инструмента и осмотра, а положение стыка отмечают в строительной документации.
Если соединение предстоит выполнить на вашем объекте в Омске, отправьте в «АкваОмск» схему ввода и снимок маркировки трубы через раздел работ по водопроводу. По ним можно обсудить подходящий узел, размещение сварочного оборудования и состав строительных операций до закрытия трассы грунтом.